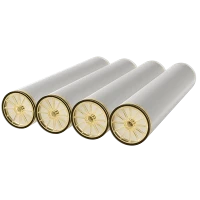
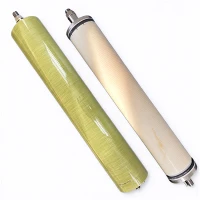
Цевасте ултрафилтрационе мембране су кључни процес у трансформацији полимерних или керамичких сировина у елементе сепарационе мембране са специфичним перформансама сепарације, механичком чврстоћом и стабилном структуром кроз прецизне физичко-хемијске процесе. Овај процес се може сажети као: припрема сировина → припрема потпоре → формирање сепарационог слоја → обликовање и очвршћавање → накнадна- обрада и тестирање → инкапсулација модула.
Припрема сировог материјала и припрема мембранског раствора Први корак у производњи је одабир одговарајућег мембранског материјала на основу индикатора као што су ограничење циљне молекулске тежине, отпорност на температуру и корозију и механичка чврстоћа. Уобичајени материјали органске мембране укључују полиетерсулфон (ПЕС), поливинилиден флуорид (ПВДФ) и полипропилен (ПП); неорганске мембране се углавном састоје од глинице (Ал₂О₃), цирконијум оксида (ЗрО₂) и титанијум диоксида (ТиО₂).
Након одабира материјала потребно је прецизно припремити раствор за ливење. Узимајући ПЕС или ПВДФ као примере, они се обично мешају са растварачима (као што је Н,Н-диметилацетамид, ДМАЦ) и адитивима (као што је поливинилпиролидон, ПВП) у специфичном масеном односу (нпр. полимер 10-35%, адитиви 1-20-8%), растварач Смеша се меша на 50-90 степени током 12-48 сати да би се обезбедило потпуно растварање, након чега следи филтрација и дегазација да би се формирао хомоген и стабилан раствор за ливење.
Припрема носача (основна цев): Да би се подржао ломљиви слој за одвајање и обезбедио флукс, прво се морају припремити порозне потпорне цеви. Постоје два главна процеса:
• Органска потпорна цев: Траке од нетканог материјала као што су полиестер и полиетилен спирално су намотане на металну централну цев на машини за аутоматско намотавање цеви. Ојачање се постиже лепком топлог топљења и ултразвучним заваривањем, формирајући потпорну цев са унутрашњим и спољашњим не-композитним слојем од нетканог материјала.
• Неорганске потпорне цеви: Направљене од керамичких прахова као што су алуминијум оксид и цирконијум оксид, ове цеви се припремају у облику суспензије, екструдирају, суше и затим синтерују на високим температурама да би се формирале керамичке цеви високе{0}}порозне структуре.
• Формирање сепарационог слоја: Слој за одвајање је кључни фактор који одређује перформансе мембране. Процес његовог формирања је углавном подељен у две категорије: инверзија мокре фазе и композитни премаз.
1. Инверзија влажне фазе (Маинстреам Процес): Овај процес се широко користи у органским цевастим ултрафилтрационим мембранама. Припремљени раствор за ливење равномерно се наноси на унутрашњи или спољашњи зид потпорне цеви, који се затим потапа у коагулациону купку (обично воду). Раздвајање фаза се дешава између мембранског раствора и купке за коагулацију, са разменом растварача и не-растварача, формирајући ултратанки слој за раздвајање са асиметричном структуром на површини носача. Контролом формулације раствора за ливење, температуре, времена гелирања и угла улаза воде у потпорну цев, може се прецизно контролисати величина пора и проток мембране.
2. Композитни премаз: Да би се побољшала својства мембране против обраштања или да би се постигле посебне функције раздвајања, композитни слој се често конструише на површини порозне подлоге. На пример, облагање унутрашњег зида ПВДФ потпорне цеви хидрофилним ПДА (допамин) слојем, а затим депоновање ГО (графен оксида) нанолистова може да произведе композитну нанофилтрациону мембрану са високим-флуксом, великом-одбацивањем-брином. Керамичке мембране често користе процес вишеслојног сол-гел премаза, секвенцијално таложењем наносола глинице, бемита и титанијум диоксида на грубу{7}}порозну подлогу, постепено смањујући величину пора са нивоа микрометара на ниво ултрафилтрације (<100 nm).
Формирање, очвршћавање и накнадни{0}}третман
Након наношења премаза, мембрану је потребно формирати и очврснути. Органске мембранске цеви се хладе и очвршћавају, а затим секу на стандардне дужине по потреби. Да би се побољшала флексибилност и отпорност на савијање, понекад се потапају у хидратантни раствор као што је глицерин. Керамичке мембране захтевају сушење и високо{3}}синтеровање да би се обезбедила јака веза између слоја за раздвајање и носача, формирајући стабилну хијерархијску структуру пора.
Инспекција и контрола квалитета
Свака серија производа пролази кроз ригорозну инспекцију квалитета како би се осигурало да перформансе испуњавају стандарде. Кључни индикатори укључују:
• Основне перформансе: Проток чисте воде под стандардним притиском (нпр. 0,1-0,25 МПа). • Перформансе раздвајања: Стопа задржавања стандардних супстанци са специфичним молекуларним тежинама (као што су ПЕГ, БСА) да би се одредила граница молекулске тежине.
• Физичке особине: Изглед, димензије, дебљина зида, механичка чврстоћа и отпорност на притисак.
Инкапсулација модула: Тестиране мембранске цеви ће бити инкапсулиране да би се формирао коначни модул цевасте мембране. Процес енкапсулације укључује:
1. Заптивање на крају: Загрејте-завршне поклопце за топљење или залепите на оба краја мембранске цеви да бисте формирали затворену шупљину.
2. Спајање: Уметање више мембранских цеви у кућиште отпорно на притисак-у складу са захтевима дизајна, и инсталирање улазних/излазних портова, конектора и других компоненти.
3. Завршна инспекција: Извођење укупне непропусности и испитивања притиска на инкапсулираном модулу. Када се квалификује, може се складиштити као стандардни производ или испоручити за употребу.